


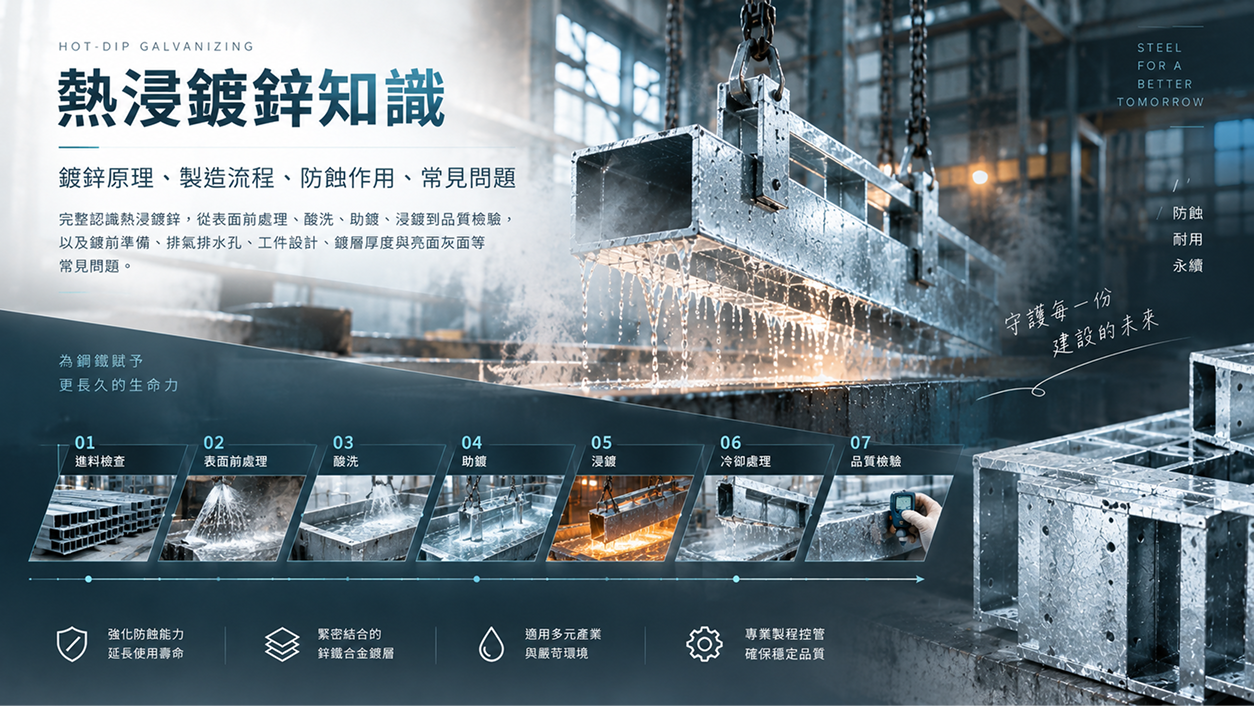
熱浸鍍鋅,
不只是把鋼鐵「鍍上一層鋅」
熱浸鍍鋅(Hot-Dip Galvanizing) 是將經過表面前處理的鋼鐵工件浸入熔融鋅液, 使鋅與鋼鐵表面產生反應並形成保護鍍層的防蝕處理方式。
從工件進入鍍鋅廠開始, 還需要經過工件檢查、表面清潔、酸洗、水洗、 助鍍、乾燥、浸鍍、冷卻整理與品質確認等程序。 每一個環節都與最後的鍍層形成及產品使用有關。
此外,工件本身的結構也很重要。 尤其是鋼管、箱型構件與封閉焊接結構, 在設計階段就應考量排氣、排水與吊掛條件, 而不是等工件完成後才處理。
認識熱浸鍍鋅,可以從這 6 個方向開始
熱浸鍍鋅如何幫助鋼鐵防蝕?
熱浸鍍鋅的防蝕作用並不是單一機制, 而是透過鍍層覆蓋與鋅本身的材料特性, 共同降低鋼材受到腐蝕的機會。
隔離防護
完整鍍層覆蓋鋼鐵表面, 形成鋼材與外部環境之間的屏障, 減少水分與腐蝕介質直接接觸基材。
犧牲性保護
鋅具有與鋼鐵不同的電化學特性, 因此在一定條件下, 鋅可優先發生反應, 為鋼鐵基材提供進一步的防蝕保護。
熱浸鍍鋅製造流程
熱浸鍍鋅並不是單一的「浸鋅」步驟。 從鋼材表面清潔、酸洗、助鍍,到進入鋅槽、冷卻整理與品質檢查, 每一道程序都會影響後續鍍層形成與成品狀況。
進料檢查與吊掛
確認工件尺寸、結構與表面狀況, 並檢查排氣孔、排水孔及吊掛條件, 依工件特性安排後續處理方式。
表面前處理
依工件狀況進行必要的表面清潔。 油漆、貼紙、部分焊渣或其他不易透過一般化學前處理去除的附著物, 應於送鍍前妥善處理。
酸洗除鏽
透過酸洗去除鋼鐵表面的鐵鏽與氧化皮, 使需要鍍鋅的鋼鐵表面能進一步接受後續處理。
水洗
清除酸洗後殘留於工件表面的酸液與雜質, 減少將前一道槽液帶入後續處理程序。
助鍍與乾燥
透過助鍍處理降低潔淨鋼鐵表面再次氧化的機會, 並為後續鋼鐵與鋅液反應做好準備。 浸鍍前則需依製程讓工件達到適合的狀態。
熱浸鍍鋅
將完成前處理的鋼鐵工件浸入熔融鋅液, 使鋅與鋼鐵表面產生反應, 形成鋅鐵合金層與外側鋅層。
冷卻與整理
完成浸鍍後依工件需求進行冷卻, 並整理可能影響搬運、安裝或使用的鋅瘤與尖銳突出物。
品質檢驗
依產品適用規範、工程圖說與訂單要求, 確認鍍層外觀、覆蓋情形、厚度及其他指定檢驗項目, 再安排後續包裝與出貨。
送鍍前,建議先確認這 6 件事
確認長、寬、高與整體結構是否符合後續作業條件。
確認油漆、貼紙、焊渣等是否需要事先清除。
檢查鋼管、箱型與焊接結構是否形成密閉空腔。
讓氣體、前處理液與鋅液具有適當的進出路徑。
確認工件具有適合後續製程安排的吊掛位置。
如有指定規範、膜厚或檢驗文件,應於加工前提出。
為什麼工件設計會影響熱浸鍍鋅?
熱浸鍍鋅是將整件工件浸入不同槽液, 因此工件是否能順利排氣、進液與排液, 會直接影響製程安全與處理效果。
排氣設計
中空或封閉構件浸入槽液時, 內部原有的空氣需要有適當的排出路徑。 若空氣被困在構件內, 可能形成氣袋,影響槽液與鋅液進入。
排水設計
前處理液與熔融鋅液需要能夠進入構件, 並在工件離開槽體時順利排出。 適當的排水設計有助於減少構件內部積液與鋅液滯留。
熱浸鍍鋅完成後,
表面一定都是銀亮色嗎?
不一定。熱浸鍍鋅表面可能呈現銀亮、霧灰、 深灰或局部色澤差異。 這些外觀受到鋼材與鋅液反應、材料條件及製程等多項因素影響。
銀亮鍍層
表面具有較明顯的銀白色金屬光澤, 通常可看到較明顯的外層鋅層外觀。 這是熱浸鍍鋅常見的表面形式之一。
灰色鍍層
表面可能呈現霧灰、灰白或較深灰色。 部分情況與鋅鐵反應較明顯、 合金層在表面呈現程度較高有關。
鍍鋅越亮,不代表品質一定越好
熱浸鍍鋅的亮面與灰面主要是鍍層外觀差異, 不能單獨用來判斷鍍層厚度或防蝕品質。 灰色鍍層並不代表鋼材沒有受到鍍層保護, 銀亮表面也不能直接代表鍍層一定比較厚。
真正的品質判斷, 應回到鍍層厚度、覆蓋情形、密著性、使用影響及適用規範進行確認。
熱浸鍍鋅品質,應該怎麼判斷?
不同產品、鋼材厚度與工程條件, 可能具有不同的鍍鋅品質要求。 實際驗收應依適用規範、契約圖說與訂單要求確認。
依產品分類、鋼材厚度及適用標準確認鍍層厚度要求。
確認需要鍍鋅的鋼鐵表面是否具有完整的鍍層覆蓋。
依適用規範確認鍍層與鋼鐵基材的結合狀況。
確認是否存在影響搬運、安裝或使用的裸點、鋅瘤與尖銳突出物。
關於熱浸鍍鋅,常見的 5 個誤解
「鍍鋅就是在表面塗一層鋅」
熱浸鍍鋅不是一般塗裝。 鋼鐵浸入熔融鋅液後, 鋅與鐵會產生冶金反應並形成鋅鐵合金層, 鍍層與基材之間具有不同於一般塗膜的形成方式。
「表面越亮,鍍鋅品質越好」
鍍層亮度受到鋼材成分與鍍層結構等因素影響。 銀亮與灰面本身不能直接代表品質好壞, 應依實際品質檢驗要求判斷。
「工件做好後直接送鍍就可以」
若工件具有中空、箱型或封閉結構, 還需要確認排氣、排水與吊掛條件。 表面油漆、貼紙及其他附著物也可能需要事先處理。
「只要有開孔,就一定沒問題」
中空與封閉構件的開孔不只是「有孔就好」。 排氣孔與排水孔的位置、尺寸與數量, 還需要配合構件內部空間、隔板配置、 吊掛方向及實際浸鍍方式確認, 才能讓氣體與槽液具有順暢的進出路徑。
「熱浸鍍鋅之後就完全不用檢查」
熱浸鍍鋅完成後仍需要依產品與工程要求進行品質確認。 除了鍍層外觀, 還可能需要確認覆蓋情形、鍍層厚度、 密著性及其他指定檢驗項目, 實際驗收條件則以適用規範與訂單要求為準。
了解熱浸鍍鋅,不能只看最後那一層鋅
一件鋼鐵工件能否順利完成熱浸鍍鋅, 從產品設計階段就已經開始受到影響。 工件結構、表面狀況、排氣排水、吊掛方式、 前處理與浸鍍程序,彼此之間都有關聯。
因此真正理解熱浸鍍鋅, 應同時認識鍍鋅原理、製造流程、防蝕作用、鍍前設計與品質判斷, 而不是只從成品顏色或表面光澤判斷鍍鋅效果。
想深入了解熱浸鍍鋅?
可以繼續從這些主題開始
從製程、規範到實際工件設計, 每個主題都會影響熱浸鍍鋅加工與最終品質。
從工件檢查、酸洗、助鍍到浸鍍與品質檢驗,了解完整製程。
了解 CNS、ASTM、ISO 等常見規範與品質檢驗項目。
認識中空構件排氣孔、排水孔與熱浸鍍鋅製程之間的關係。
了解鍍層顏色與鋼材反應的關係,以及為什麼不能只看亮度判斷品質。
熱浸鍍鋅常見問題
Q1. 什麼是熱浸鍍鋅?
熱浸鍍鋅是將完成表面前處理的鋼鐵工件浸入熔融鋅液, 使鋅與鋼鐵表面產生反應, 形成鋅鐵合金層與外側鋅層的鋼鐵防蝕處理方式。
Q2. 熱浸鍍鋅為什麼可以防鏽?
鍍鋅層可以將鋼鐵與外部環境隔開, 減少水分與腐蝕介質直接接觸鋼材。 此外,鋅與鐵具有不同的電化學特性, 因此在一定條件下也能提供犧牲性保護。
Q3. 熱浸鍍鋅前為什麼要酸洗?
酸洗主要用於去除鋼鐵表面的鐵鏽與氧化皮, 使鋼鐵表面能進一步接受後續助鍍與熱浸鍍鋅處理。 若表面仍有油漆、貼紙或其他不易由一般酸洗去除的附著物, 則可能需要事先處理。
Q4. 為什麼中空鋼構件鍍鋅前需要開孔?
中空或封閉構件需要讓內部空氣能夠排出, 同時讓前處理液與鋅液能順利進出。 適當的排氣孔與排水孔有助於製程進行, 並避免形成封閉空間或內部積液所帶來的作業風險。
Q5. 熱浸鍍鋅一定是銀亮色嗎?
不一定。熱浸鍍鋅表面可能呈現銀亮、霧灰、 深灰或局部不同色澤。 外觀會受到鋼材化學成分、材料厚度、 表面狀況與製程條件等因素影響。
Q6. 灰色鍍層代表熱浸鍍鋅品質不好嗎?
不一定。灰色主要描述鍍層外觀, 不能單獨作為品質好壞的判斷依據。 實際品質應確認鍍層厚度、覆蓋情形、 密著性及適用規範所要求的其他檢驗項目。
Q7. 鍍鋅越厚,防蝕效果就一定越好嗎?
鍍層厚度是熱浸鍍鋅品質與防蝕評估的重要條件之一, 但實際要求應依產品種類、鋼材條件、 使用環境與適用規範確認。 不應脫離規範與實際用途,單純追求越厚越好。
Q8. 熱浸鍍鋅可以指定檢驗標準嗎?
若工程、產品或客戶已有指定的鍍鋅規範、 鍍層厚度、檢驗項目或文件需求, 建議在詢價與加工前提出, 以便事先確認製程與後續驗收條件。
Q9. 熱浸鍍鋅前需要提供哪些工件資訊?
建議提供工件尺寸、材質、主要鋼材厚度、 單件重量或數量,以及預計的使用需求。 若工件屬於中空、箱型、封閉焊接或具有內部隔板的複雜結構, 建議一併提供工程圖面, 以利確認排氣、排水、吊掛與其他送鍍條件。
Q10. 工件還沒製作完成,可以先確認熱浸鍍鋅需求嗎?
可以,而且對中空、箱型或複雜構件而言, 在設計與製作階段就先考量熱浸鍍鋅通常更有利於後續製程安排。 可提前確認排氣孔、排水孔、吊掛位置及相關結構條件, 避免工件完成後才因送鍍需求重新修改。
從了解製程,
到做好鋼鐵防護。
熱浸鍍鋅看似只是將鋼鐵浸入鋅液, 實際上卻是一套從工件設計、表面前處理、鋅鐵反應到品質檢驗相互連結的製程。
了解熱浸鍍鋅的原理與限制, 不只能幫助工程與採購人員正確判斷鍍層品質, 也能在產品設計與製作階段提早考量送鍍條件, 減少後續加工與溝通上的問題。
判斷熱浸鍍鋅,
不要只看最後的表面。
表面是否銀亮,只是熱浸鍍鋅完成後其中一項肉眼可見的特徵。 真正需要關注的, 是工件是否經過適當的前處理、 結構是否符合送鍍需求, 以及完成後的鍍層是否符合指定品質條件。
從設計階段開始考量熱浸鍍鋅, 再配合正確的製程與品質確認, 才是讓鋼鐵防蝕處理真正發揮作用的重要基礎。
把專業知識,
放進每一道製程。
自 1971 年起, 金正豐深耕鋼鐵與熱浸鍍鋅產業, 將實務經驗運用於工件評估、製程安排與品質確認, 依不同產品與工程需求確認適合的處理方式。
從一般鋼鐵製品到中空、箱型與複雜鋼構件, 送鍍前若有結構、排氣排水、 品質規範或其他製程疑問, 都建議在加工前先行確認。